Klepspruitstukkenzijn kerncomponenten in hydraulische en pneumatische vloeistofregelsystemen. Door meerdere klepcomponenten en doorgangen te integreren, bereiken ze gecentraliseerde controle van de vloeistofdruk, stroming en richting, waardoor de systeemstructuur wordt vereenvoudigd en de operationele stabiliteit wordt verbeterd. Het volgende is een gedetailleerde introductie vanuit meerdere perspectieven:
1. Kerncomponenten en classificaties
Basisstructuur
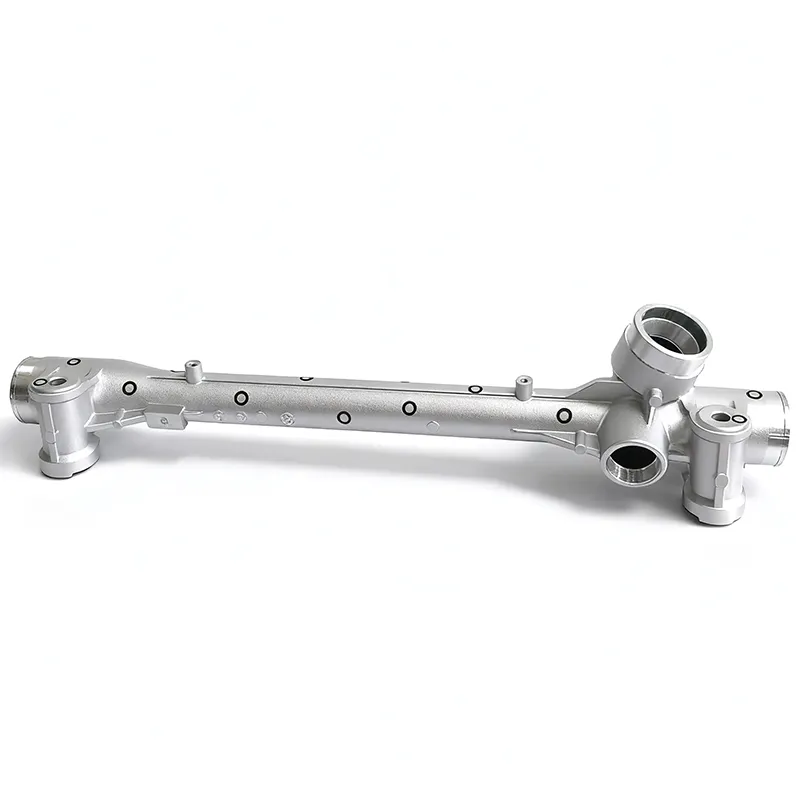
Klepspruitstuk: Het dient als basis en is meestal gemaakt van gietijzer, aluminiumlegering of gesmeed staal. Het beschikt over complexe interne hydraulische kanalen en is doorgaans rechthoekig van vorm, met een maximale zijlengte van doorgaans niet meer dan 600 mm.
Bedieningselementen: Deze omvatten plaatvormige kleppen, patroonkleppen en modulaire kleppen, die met schroeven aan het klepspruitstuk zijn bevestigd en verantwoordelijk zijn voor de belangrijkste bedieningsfuncties.
Verbindingscomponenten: Deze omvatten fittingen, flenzen en afdichtingen, die externe leidingen verbinden met interne componenten om afdichting te garanderen.
Hulpaccessoires: Deze omvatten procespoortpluggen, hijsschroeven, inspectiepoorten en naamplaatjes, waardoor installatie, onderhoud en inspectie gemakkelijk zijn.
Belangrijkste classificaties
Door functionele integratie: ze worden gecategoriseerd als single-channelventielspruitstukken(enkele functie, jaarlijks afnemend marktaandeel), meerkanaals ventielspruitstukken (geïntegreerd met meerkanaalsregeling, goed voor 42%), en geïntegreerde ventielspruitstukken (sterk geïntegreerd, goed voor 35%). Per vloeistoftype: hydraulische kleppenblokken (domineren de markt, goed voor 72,6%) en pneumatische kleppenblokken (goed voor 21,4%, met snelle groei).
II. Werkingsprincipe
Neem als voorbeeld een hydraulisch kleppenblok. De kern ervan is om meerdere hydraulische klepcomponenten in serie of parallel aan te sluiten via interne precisie-oliecircuits. Na het ontvangen van externe signalen (zoals elektrische of mechanische signalen), regelen de regelcomponenten het oliecircuit aan/uit, de oliestroom en de druk. In een elektrohydraulisch servosysteem wordt het commandosignaal bijvoorbeeld vergeleken met het positiefeedbacksignaal om een foutsignaal te genereren. Dit signaal drijft de servoklep aan en zet het elektrische signaal om in hydraulische oliestroom, die op zijn beurt de cilinder beweegt, waardoor uiteindelijk een nauwkeurige controle van actuatoren (zoals turbineschoepen en robotarmen) wordt bereikt.
III. Verwerking
Voorbehandeling: Er wordt een spanningsverlichtingsbehandeling (zoals veroudering) op de plano uitgevoerd om vervorming na de bewerking te voorkomen en ervoor te zorgen dat het materiaal vrij is van defecten zoals tussenlagen en gaatjes.
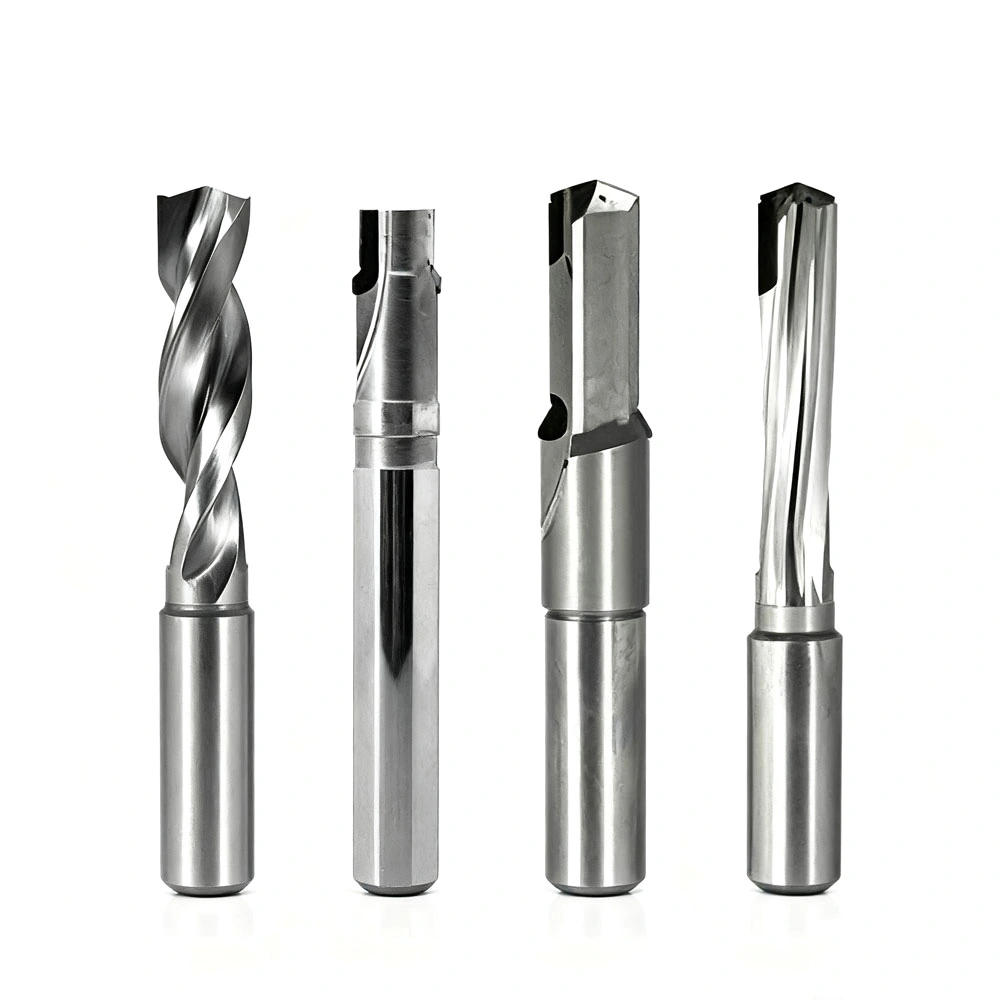
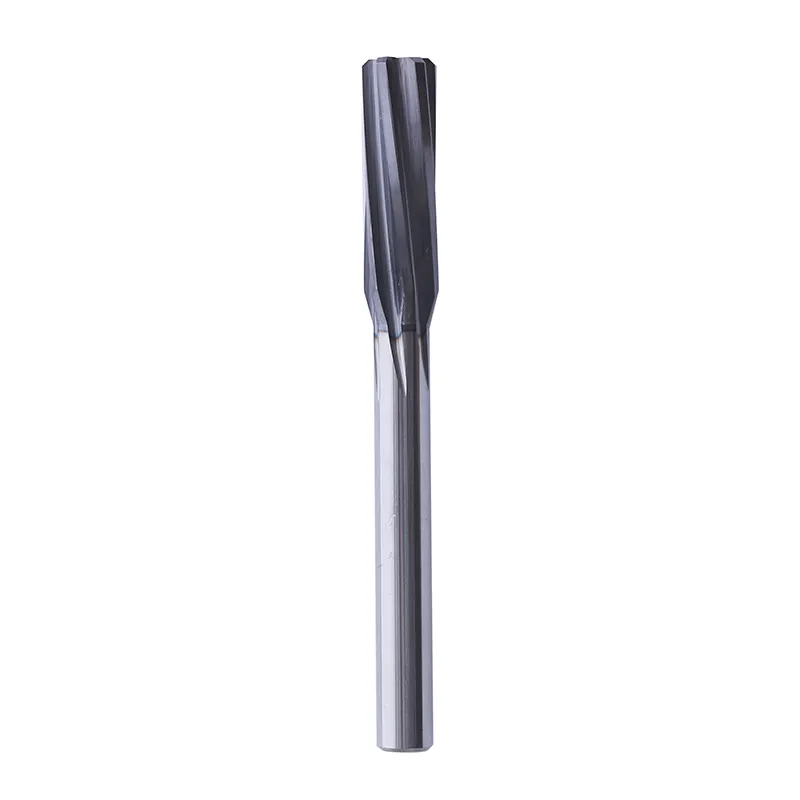
Bewerking: De ruwe bewerking wordt uitgevoerd door middel van frezen en schaven, waarbij rekening wordt gehouden met fijn slijpen. Vervolgens worden precisiebewerkingen zoals CNC-boren en -boren uitgevoerd om de nauwkeurigheid van de oliecircuitkanalen en de oppervlakteruwheid te garanderen (vooral op de montageoppervlakken om lekkage te voorkomen). Ontbramen en reinigen: Verwijder de bramen grondig uit de kanalen (om krassen op de afdichtingen of verstopping van de olieleidingen te voorkomen) en reinig ze met een hogedrukreiniger zoals een roestremmer en kerosine om er zeker van te zijn dat er geen ijzervijlsel of vuil achterblijft.
Montage en inbedrijfstelling: Bevestig de posities en aansluitingen van de gaten volgens het schema en breng anaërobe lijm aan om de verbindingen af te dichten (hardt 24 uur uit). Spoel tijdens de inbedrijfstelling de olieleidingen gedurende 10-20 minuten, schakel de elektromagnetische omkeerklep om te zorgen voor een vrij oliepad en voer vervolgens druk- en prestatietests uit.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid